Detallarni tushirish uchun operatorni kutayotgan lazer yacheykasi, yuk ortgichni kutayotgan bukish pressi va qog‘oz yo‘llanmalar bilan boshqariladigan ombor ishlab chiqarishni dastgohning sikl vaqtidan ham ko‘proq cheklashi mumkin. List metallni qayta ishlashni avtomatlashtirishning eng muhim tendensiyalari aynan jarayonlar orasidagi ana shu uzilishlarga qaratilgan. Ishlab chiqaruvchilar uchun maqsad avtomatlashtirishning o‘zi emas, balki materialni oldindan aytib bo‘ladigan tarzda harakatlantiradigan, sifatni himoya qiladigan va malakali xodimlarga kasbiy mulohaza talab qiladigan ishlarga e’tibor qaratish imkonini beradigan ishlab chiqarish tizimidir.
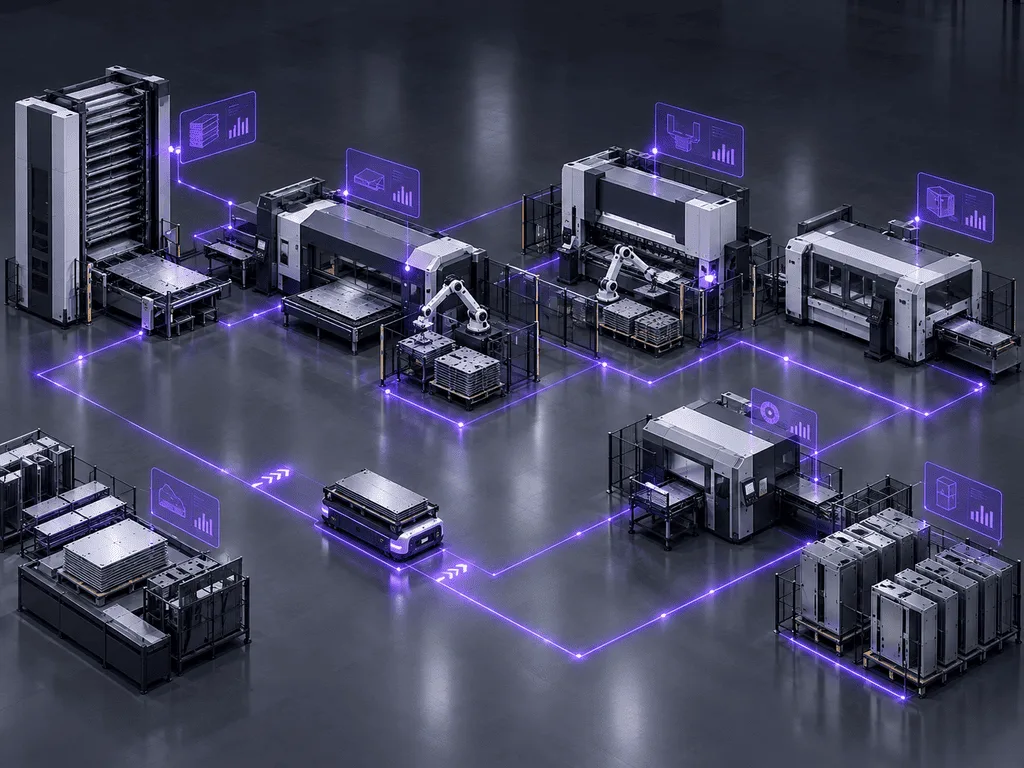
Shu sababli kapital uskunalar bo‘yicha qarorlar alohida dastgohlarni taqqoslashdan oqimga asoslangan rejalashtirishga o‘tmoqda. Yuqori unumli lazer, panel bukish dastgohi yoki teshish dastgohi hamon muhim, biroq ularning qiymati materialni qanchalik ishonchli qabul qilishiga, detallar ishlovdan keyin qanday yo‘naltirilishiga va ishlab chiqarish ma’lumotlari qaror qabul qiluvchilarga qanday yetib borishiga bog‘liq.
List metallni avtomatlashtirish tendensiyalari: alohida dastgohlardan tashqari
Eng katta o‘zgarish — dastgohlarni avtomatlashtirishdan bog‘langan jarayonlarni avtomatlashtirishga o‘tish. Alohida avtomatik yuklagich bitta kesish bo‘limi ishini yaxshilashi mumkin. Muvofiqlashtirilgan tizim esa xomashyoni saqlash, kesish, saralash, bukish, nazorat va keyingi yig‘ishni joriy ishlab chiqarish ustuvorliklariga muvofiq bog‘lay oladi.
Bu har bir ishlab chiqaruvchiga to‘liq odamsiz zavod kerak degani emas. Assortimenti keng, partiyalari kichik va konstruktorlik o‘zgarishlari tez-tez bo‘ladigan ishlab chiqarishlar uchun operator ishtirokidagi moslashuvchan avtomatlashtirish qat’iy transport liniyasidan ko‘ra ko‘pincha foydaliroq. To‘g‘ri daraja detallar guruhlari, partiya hajmi, smena tuzilishi, mavjud maydon va material tashishdagi kechikishlar narxiga bog‘liq.
Ko‘plab korxonalar uchun amaliy birinchi qadam — butun bo‘limni almashtirish emas, balki sinovdan o‘tgan dastgoh atrofidagi tor joyni avtomatlashtirishdir. Masalan, avtomatik yuklash va tushirish tizimiga ega lazerli kesish dastgohi yana bitta alohida lazerdan ko‘ra ko‘proq foydali quvvat yaratishi mumkin. Xuddi shu mantiq bukishga ham tegishli: robotlashtirilgan uzatish yoki avtomatik panel bukish tizimi takrorlanuvchi detallar chiqarilishini barqarorlashtirishi mumkin.
Material oqimi ishlab chiqarish ustuvorligiga aylanmoqda
List metallni avtomatlashtirish tobora ko‘proq birinchi kesishdan oldinroq boshlanmoqda. Vertikal omborlar va avtomatlashtirilgan saqlash tizimlari ishlab chiqaruvchilarga listlar, qoldiqlar, asboblar va tugallanmagan ishlab chiqarishga nazoratli kirish imkonini beradi. Ular yuk ortgichlarning ortiqcha harakatini kamaytiradi, zaxiralar hisobining aniqligini oshiradi va dastur talab qilgan paytda materialning mavjud bo‘lishini ta’minlaydi.
Operatsion foyda faqat tezroq yuklash bilan cheklanmaydi. Tartibli saqlash bichish samaradorligini, kuzatuvchanlikni va ishlab chiqarishni rejalashtirishni qo‘llab-quvvatlaydi. Tizim mavjud materialning markasi, qalinligi, sirt ishlovi va joylashuvini bilganda, rejalashtiruvchilar yaxshiroq marshrut qarorlarini qabul qiladi va oldini olish mumkin bo‘lgan material qidiruvi uchun qimmat dastgohni to‘xtatmaydi.
Ishlab chiqarish maydoni hal qiluvchi omil. Vertikal saqlash list javonlari, paddonlar va tayyorlangan detallar o‘tish yo‘llarini egallab olgan zavodlarda qimmatli ishlab chiqarish maydonini qaytarishi mumkin. Biroq saqlashni avtomatlashtirish haqiqiy ehtiyojga mos hisoblanishi kerak. Material aylanmasi yetarli bo‘lmagan haddan tashqari katta minora kapitalni muzlatib qo‘yadi, juda kichik tizim esa aynan o‘zi yo‘q qilishi kerak bo‘lgan navbatni yuzaga keltirishi mumkin.
Kesishni avtomatlashtirish o‘z rolini kengaytirmoqda
Lazerli kesish markaziy avtomatlashtirish platformasi bo‘lib qolmoqda, chunki u keng turdagi detallarga ishlov beradi va bir nechta keyingi operatsiyalarni ta’minlaydi. Hozirgi investitsiyalar avtomatik yuklash va tushirish, paddonlar bilan ishlash, detallarni saralash va ombor bilan integratsiyaga qaratilgan. Maqsad — samarali kesish soatlarini uzaytirish va har bir list almashtirilganda operator ishtirokiga bog‘liqlikni kamaytirish.
Detallarni saralash aralash bichishlar ishlab chiqaradigan sexlar uchun ayniqsa muhim. Kesilgan detallarni olish qiyin emas. Ularni turli buyurtmalar, bukish operatsiyalari va yig‘ish marshrutlari bo‘yicha aniq ajratish — ko‘plab qo‘lda bajariladigan jarayonlar vaqt va kuzatuvchanlikni yo‘qotadigan joy. Avtomatik saralash tizimlari bu yukni kamaytirishi mumkin, ammo ular intizomli dasturlash, detallarni identifikatsiyalash hamda skeletni olib tashlash va istisnolarni qayta ishlashning barqaror jarayonini talab qiladi.
Teshish dastgohlari va kombinatsiyalangan teshish-lazer tizimlari shakllangan elementlar, jalyuzilar, rezbalar, bo‘rtmalar yoki katta hajmdagi takrorlanuvchi ish talab qilinadigan joylarda avtomatlashtirish uchun kuchli nomzod bo‘lib qolmoqda. Ularning afzalligi faqat tezlikda emas. Detallar assortimenti va asbob-uskuna strategiyasi investitsiyani oqlagan taqdirda, ular aks holda qo‘shimcha tashishni talab qiladigan operatsiyalarni birlashtirishi mumkin.
Bukishni avtomatlashtirish: takrorlanuvchanlik va detal konstruksiyasi
Kesish avtomatlashtirilgach, keyingi asosiy cheklov ko‘pincha bukish bo‘ladi. Robotlashtirilgan uzatishli bukish pressini avtomatlashtirish mos detallarni barqaror yuklash, ag‘darish va tushirishni ta’minlaydi. Bu geometriyasi oldindan ma’lum takroriy buyurtmalar uchun juda samarali, biroq har bir detal robotlashtirilgan yacheykaga mos kelmaydi. Murakkab buyumlar, kichik miqdorlar, tez-tez qayta sozlash va beqaror kiruvchi material tajribali press operatori foydasiga hal qilishi mumkin.
Panel bukish dastgohlari tobora ko‘proq e’tibor qozonmoqda, chunki ular muayyan detallar guruhlari, ayniqsa panellar, korpuslar, shkaflar va takrorlanuvchi qirralarga ega buyumlar uchun muqobil yo‘l taklif etadi. Ularning avtomatik uzatishi va bukish ketma-ketligi yuqori barqarorlikni ta’minlab, qo‘lda qayta joylashtirishni kamaytiradi. Baholashni bir bukish texnologiyasi boshqasini almashtiradi degan umumiy taxmindan emas, balki haqiqiy detallar portfelidan boshlash kerak.
Muvozanatli bo‘lim tez-tez takrorlanadigan panellar uchun avtomatik panel bukishni, barqaror seriyali ishlab chiqarish uchun robotlashtirilgan bukish presslarini va prototiplar, yirik detallar hamda o‘zgaruvchan ishlar uchun oddiy bukish presslarini birlashtirishi mumkin. Bunday aralash yondashuv har bir buyurtmani bitta avtomatlashtirilgan usul orqali o‘tkazishga urinishdan ko‘ra ko‘pincha yaxshiroq natija beradi.
Dasturiy ta’minot — qo‘shimcha emas, boshqaruv darajasi
Avtomatlashtirish uskunalari bir-biriga bog‘lanmagan ma’lumotlar bilan samarali ishlay olmaydi. Bichish, ishlab chiqarishni rejalashtirish, dastgohlar bilan aloqa, asboblarni boshqarish, omborni boshqarish va buyurtmalarni kuzatish ishonchli ma’lumotlarga tayanishi kerak. Lantek kabi dasturiy platformalar ushbu funksiyalarni bog‘lashga yordam beradi va alohida dastgohlarni muvofiqlashtirilgan ishlab chiqarish muhitiga aylantiradi.
Bevosita foyda — shaffoflik. Ishlab chiqarish rahbarlari qaysi buyurtmalar ishga tushirilganini, qaysi listlar sarflanganini, detallar qayerda kutayotganini va dastgohlarning qaysi holatlari unumdorlikka ta’sir qilayotganini ko‘radi. Vaqt o‘tishi bilan xuddi shu ma’lumotlar tijorat takliflarini aniqroq hisoblashga, yetkazib berish muddatlarini ishonchliroq va’da qilishga hamda taxminlarga emas, haqiqiy ishlab chiqarish ko‘rsatkichlariga asoslangan qarorlar qabul qilishga yordam beradi.
Cheklovchi omil hamon ma’lumotlar sifati bo‘lib qolmoqda. Noto‘g‘ri marshrutlar, to‘liq bo‘lmagan spetsifikatsiyalar, nazoratsiz versiya o‘zgarishlari va detallarning izchil bo‘lmagan nomlari har qanday dasturiy ta’minotni joriy etish qiymatini pasaytiradi. Muvaffaqiyatli loyihalarda yangi uskunalar ulanishidan oldin ishlab chiqarish ma’lumotlari uchun mas’ullar tayinlanadi va aniq qoidalar belgilanadi. Texnik integratsiya muhim, ammo operatsion intizom ham shunchalik muhim.
Kuzatuvchanlik va sifat avtomatlashtirish talablariga aylanmoqda
Talabchan sanoat tarmoqlariga yetkazib beruvchi ishlab chiqaruvchilar material kuzatuvchanligi va takrorlanuvchan sifatga nisbatan yuqoriroq kutilmalarga duch kelmoqda. Avtomatlashtirilgan ishlab chiqarish material partiyalari, bichish yozuvlari, dastgoh parametrlari va buyurtma holatini bog‘lash orqali ushbu talablarni bajarishga yordam beradi. Bu ayniqsa sertifikatlangan material, dekorativ sirtlar yoki bir necha ishlab chiqarish bosqichidan o‘tadigan detallar bilan ishlashda foydali.
Avtomatlashtirish detallarni tashishdagi o‘zgaruvchanlikni kamaytirishga ham yordam beradi. Barqaror yuklash, bukish ketma-ketligi va asbob tanlash shikastlanishlar, yo‘nalish xatolari va sozlash bilan bog‘liq sifat muammolarini cheklashi mumkin. Shunga qaramay, avtomatlashtirilgan uskunalar nazorat zaruratini yo‘q qilmaydi. Ular nazorat eng ko‘p foyda keltiradigan nuqtani o‘zgartirib, e’tiborni takroriy qo‘lda tekshiruvlar o‘rniga birinchi detalni tasdiqlash, jarayonni tekshirish va istisnolarga qaratadi.
Xuddi shu sababga ko‘ra, zadirlarni olib tashlash va pardozlash avtomatlashtirish rejalariga tobora ko‘proq kiritilmoqda. Qutida qo‘lda pardozlashni kutayotgan kesilgan detal muddatlarni buzishi va ortiqcha tashishni keltirib chiqarishi mumkin. Zadirlarni olib tashlash, qirralarni yumaloqlash yoki sirtga ishlov berishni marshrutga integratsiya qilish yakuniy natijani oldindan aytib bo‘ladigan qiladi, ayniqsa bevosita bo‘yash, payvandlash yoki yig‘ishga yuboriladigan detallar uchun.
Kadrlar strategiyasi avtomatlashtirish qarorlarini belgilaydi
Ishchi kuchi yetishmasligi metallga ishlov berishda haqiqiy cheklovdir, biroq yechim shunchaki operatorlarni sexdan olib tashlash emas. Eng unumli zavodlar avtomatlashtirishdan takroriy tashish, og‘ir yuk ko‘tarish va dastgohlarga doimiy xizmat ko‘rsatishni kamaytirish uchun foydalanadi. Shunda malakali xodimlar sozlash, sifat nazorati, texnik xizmat, dasturlash, nosozliklarni bartaraf etish va uzluksiz takomillashtirish bilan shug‘ullanishi mumkin.
Bu o‘tish o‘qitishni talab qiladi. Avtomatlashtirilgan liniya topshiriqlarni tayyorlaydigan, signallarga javob beradigan, asboblarni boshqaradigan va nosozlikdan keyin ishlab chiqarishni tiklaydigan odamlar qanchalik ishonchli bo‘lsa, shunchalik ishonchli bo‘ladi. Uskuna tanlash o‘rnatish, operatorlarni o‘qitish, dasturlash bo‘yicha yordam, profilaktik xizmat, ehtiyot qismlarni rejalashtirish va javob berish muddatlarini qamrab oluvchi joriy etish rejasini o‘z ichiga olishi kerak.
Aynan shuning uchun yetkazib beruvchi bilan munosabatlar dastgoh xususiyatlari kabi muhimdir. Italian Machinery Association avtomatlashtirish loyihalarini kompleks ishlab chiqarish investitsiyalari sifatida ko‘rib chiqadi va premium toifadagi uskunalarni amaliy bilimlar, o‘rnatishda yordam va uzoq muddatli servis rejalashtirish bilan uyg‘unlashtiradi.
Avtomatlashtirish loyihasini qanday baholash kerak
Eng kuchli biznes asoslashlar o‘lchangan ishlab chiqarish ma’lumotlaridan boshlanadi. Dastgohlar yuklanishini, materialni tashishga sarflangan ish soatlarini, sozlash vaqtini, operatsiyalar orasidagi kutish vaqtini, qayta ishlashni, qo‘shimcha ish soatlarini, maydon cheklovlarini va yetkazib berish muddatlariga rioya qilinishini tahlil qiling. Bu ko‘rsatkichlar haqiqiy cheklov kesish quvvatimi, bukish quvvatimi, material mavjudligimi yoki jarayonlarni muvofiqlashtirishmi ekanini ko‘rsatadi.
So‘ngra maqsadli holatni bitta istisno buyurtma asosida emas, balki detallar guruhlari va kutilayotgan talab asosida belgilang. Barqaror, katta hajmdagi detallar uchun yechim yuzlab o‘zgaruvchan detal raqamlariga ega shartnoma asosidagi ishlab chiqarish uchun mo‘ljallangan yechimdan farq qiladi. Amaliy istisnolarni oldindan rejalashtiring: shikastlangan listlar, shoshilinch buyurtmalar, kichik partiyalar, texnik xizmat oynalari va qo‘lda qayta ishlash marshrutlari. Istisnolarni aniq qayta ishlaydigan tizimlar faqat ideal sharoitlar uchun mo‘ljallangan tizimlardan ishonchliroq.
Bosqichma-bosqich yondashuv ko‘pincha xavfni kamaytiradi. Bog‘langan saqlash va kesish yacheykasidan boshlang, ishonchli ma’lumotlar va material oqimini yo‘lga qo‘ying, so‘ngra hajmlar oqlaganda avtomatlashtirishni saralash, bukish, pardozlash yoki ichki logistikaga kengaytiring. To‘g‘ri ketma-ketlik pul oqimini himoya qiladi va bir vaqtning o‘zida yanada ilg‘or avtomatlashtirish uchun zarur bo‘lgan ichki operatsion intizomni shakllantiradi.
List metallni qayta ishlashdagi navbatdagi raqobat ustunligi operatsiyalar orasidagi har bir o‘tish qanchalik boshqariladigan bo‘lishiga bog‘liq bo‘ladi. Uskunalar, saqlash, dasturiy ta’minot va o‘qitilgan xodimlar yagona tizim sifatida ishlaganda, avtomatlashtirish qo‘shimcha murakkablik yaratmasdan quvvatni oshirishning ishonchli usuliga aylanadi.
List metallni avtomatlashtirish tendensiyalari: alohida dastgohlardan tashqari
Eng katta o‘zgarish — dastgohlarni avtomatlashtirishdan bog‘langan jarayonlarni avtomatlashtirishga o‘tish. Alohida avtomatik yuklagich bitta kesish bo‘limi ishini yaxshilashi mumkin. Muvofiqlashtirilgan tizim esa xomashyoni saqlash, kesish, saralash, bukish, nazorat va keyingi yig‘ishni joriy ishlab chiqarish ustuvorliklariga muvofiq bog‘lay oladi.
Bu har bir ishlab chiqaruvchiga to‘liq odamsiz zavod kerak degani emas. Assortimenti keng, partiyalari kichik va konstruktorlik o‘zgarishlari tez-tez bo‘ladigan ishlab chiqarishlar uchun operator ishtirokidagi moslashuvchan avtomatlashtirish qat’iy transport liniyasidan ko‘ra ko‘pincha foydaliroq. To‘g‘ri daraja detallar guruhlari, partiya hajmi, smena tuzilishi, mavjud maydon va material tashishdagi kechikishlar narxiga bog‘liq.
Ko‘plab korxonalar uchun amaliy birinchi qadam — butun bo‘limni almashtirish emas, balki sinovdan o‘tgan dastgoh atrofidagi tor joyni avtomatlashtirishdir. Masalan, avtomatik yuklash va tushirish tizimiga ega lazerli kesish dastgohi yana bitta alohida lazerdan ko‘ra ko‘proq foydali quvvat yaratishi mumkin. Xuddi shu mantiq bukishga ham tegishli: robotlashtirilgan uzatish yoki avtomatik panel bukish tizimi takrorlanuvchi detallar chiqarilishini barqarorlashtirishi mumkin.
Material oqimi ishlab chiqarish ustuvorligiga aylanmoqda
List metallni avtomatlashtirish tobora ko‘proq birinchi kesishdan oldinroq boshlanmoqda. Vertikal omborlar va avtomatlashtirilgan saqlash tizimlari ishlab chiqaruvchilarga listlar, qoldiqlar, asboblar va tugallanmagan ishlab chiqarishga nazoratli kirish imkonini beradi. Ular yuk ortgichlarning ortiqcha harakatini kamaytiradi, zaxiralar hisobining aniqligini oshiradi va dastur talab qilgan paytda materialning mavjud bo‘lishini ta’minlaydi.
Operatsion foyda faqat tezroq yuklash bilan cheklanmaydi. Tartibli saqlash bichish samaradorligini, kuzatuvchanlikni va ishlab chiqarishni rejalashtirishni qo‘llab-quvvatlaydi. Tizim mavjud materialning markasi, qalinligi, sirt ishlovi va joylashuvini bilganda, rejalashtiruvchilar yaxshiroq marshrut qarorlarini qabul qiladi va oldini olish mumkin bo‘lgan material qidiruvi uchun qimmat dastgohni to‘xtatmaydi.
Ishlab chiqarish maydoni hal qiluvchi omil. Vertikal saqlash list javonlari, paddonlar va tayyorlangan detallar o‘tish yo‘llarini egallab olgan zavodlarda qimmatli ishlab chiqarish maydonini qaytarishi mumkin. Biroq saqlashni avtomatlashtirish haqiqiy ehtiyojga mos hisoblanishi kerak. Material aylanmasi yetarli bo‘lmagan haddan tashqari katta minora kapitalni muzlatib qo‘yadi, juda kichik tizim esa aynan o‘zi yo‘q qilishi kerak bo‘lgan navbatni yuzaga keltirishi mumkin.
Kesishni avtomatlashtirish o‘z rolini kengaytirmoqda
Lazerli kesish markaziy avtomatlashtirish platformasi bo‘lib qolmoqda, chunki u keng turdagi detallarga ishlov beradi va bir nechta keyingi operatsiyalarni ta’minlaydi. Hozirgi investitsiyalar avtomatik yuklash va tushirish, paddonlar bilan ishlash, detallarni saralash va ombor bilan integratsiyaga qaratilgan. Maqsad — samarali kesish soatlarini uzaytirish va har bir list almashtirilganda operator ishtirokiga bog‘liqlikni kamaytirish.
Detallarni saralash aralash bichishlar ishlab chiqaradigan sexlar uchun ayniqsa muhim. Kesilgan detallarni olish qiyin emas. Ularni turli buyurtmalar, bukish operatsiyalari va yig‘ish marshrutlari bo‘yicha aniq ajratish — ko‘plab qo‘lda bajariladigan jarayonlar vaqt va kuzatuvchanlikni yo‘qotadigan joy. Avtomatik saralash tizimlari bu yukni kamaytirishi mumkin, ammo ular intizomli dasturlash, detallarni identifikatsiyalash hamda skeletni olib tashlash va istisnolarni qayta ishlashning barqaror jarayonini talab qiladi.
Teshish dastgohlari va kombinatsiyalangan teshish-lazer tizimlari shakllangan elementlar, jalyuzilar, rezbalar, bo‘rtmalar yoki katta hajmdagi takrorlanuvchi ish talab qilinadigan joylarda avtomatlashtirish uchun kuchli nomzod bo‘lib qolmoqda. Ularning afzalligi faqat tezlikda emas. Detallar assortimenti va asbob-uskuna strategiyasi investitsiyani oqlagan taqdirda, ular aks holda qo‘shimcha tashishni talab qiladigan operatsiyalarni birlashtirishi mumkin.
Bukishni avtomatlashtirish: takrorlanuvchanlik va detal konstruksiyasi
Kesish avtomatlashtirilgach, keyingi asosiy cheklov ko‘pincha bukish bo‘ladi. Robotlashtirilgan uzatishli bukish pressini avtomatlashtirish mos detallarni barqaror yuklash, ag‘darish va tushirishni ta’minlaydi. Bu geometriyasi oldindan ma’lum takroriy buyurtmalar uchun juda samarali, biroq har bir detal robotlashtirilgan yacheykaga mos kelmaydi. Murakkab buyumlar, kichik miqdorlar, tez-tez qayta sozlash va beqaror kiruvchi material tajribali press operatori foydasiga hal qilishi mumkin.
Panel bukish dastgohlari tobora ko‘proq e’tibor qozonmoqda, chunki ular muayyan detallar guruhlari, ayniqsa panellar, korpuslar, shkaflar va takrorlanuvchi qirralarga ega buyumlar uchun muqobil yo‘l taklif etadi. Ularning avtomatik uzatishi va bukish ketma-ketligi yuqori barqarorlikni ta’minlab, qo‘lda qayta joylashtirishni kamaytiradi. Baholashni bir bukish texnologiyasi boshqasini almashtiradi degan umumiy taxmindan emas, balki haqiqiy detallar portfelidan boshlash kerak.
Muvozanatli bo‘lim tez-tez takrorlanadigan panellar uchun avtomatik panel bukishni, barqaror seriyali ishlab chiqarish uchun robotlashtirilgan bukish presslarini va prototiplar, yirik detallar hamda o‘zgaruvchan ishlar uchun oddiy bukish presslarini birlashtirishi mumkin. Bunday aralash yondashuv har bir buyurtmani bitta avtomatlashtirilgan usul orqali o‘tkazishga urinishdan ko‘ra ko‘pincha yaxshiroq natija beradi.
Dasturiy ta’minot — qo‘shimcha emas, boshqaruv darajasi
Avtomatlashtirish uskunalari bir-biriga bog‘lanmagan ma’lumotlar bilan samarali ishlay olmaydi. Bichish, ishlab chiqarishni rejalashtirish, dastgohlar bilan aloqa, asboblarni boshqarish, omborni boshqarish va buyurtmalarni kuzatish ishonchli ma’lumotlarga tayanishi kerak. Lantek kabi dasturiy platformalar ushbu funksiyalarni bog‘lashga yordam beradi va alohida dastgohlarni muvofiqlashtirilgan ishlab chiqarish muhitiga aylantiradi.
Bevosita foyda — shaffoflik. Ishlab chiqarish rahbarlari qaysi buyurtmalar ishga tushirilganini, qaysi listlar sarflanganini, detallar qayerda kutayotganini va dastgohlarning qaysi holatlari unumdorlikka ta’sir qilayotganini ko‘radi. Vaqt o‘tishi bilan xuddi shu ma’lumotlar tijorat takliflarini aniqroq hisoblashga, yetkazib berish muddatlarini ishonchliroq va’da qilishga hamda taxminlarga emas, haqiqiy ishlab chiqarish ko‘rsatkichlariga asoslangan qarorlar qabul qilishga yordam beradi.
Cheklovchi omil hamon ma’lumotlar sifati bo‘lib qolmoqda. Noto‘g‘ri marshrutlar, to‘liq bo‘lmagan spetsifikatsiyalar, nazoratsiz versiya o‘zgarishlari va detallarning izchil bo‘lmagan nomlari har qanday dasturiy ta’minotni joriy etish qiymatini pasaytiradi. Muvaffaqiyatli loyihalarda yangi uskunalar ulanishidan oldin ishlab chiqarish ma’lumotlari uchun mas’ullar tayinlanadi va aniq qoidalar belgilanadi. Texnik integratsiya muhim, ammo operatsion intizom ham shunchalik muhim.
Kuzatuvchanlik va sifat avtomatlashtirish talablariga aylanmoqda
Talabchan sanoat tarmoqlariga yetkazib beruvchi ishlab chiqaruvchilar material kuzatuvchanligi va takrorlanuvchan sifatga nisbatan yuqoriroq kutilmalarga duch kelmoqda. Avtomatlashtirilgan ishlab chiqarish material partiyalari, bichish yozuvlari, dastgoh parametrlari va buyurtma holatini bog‘lash orqali ushbu talablarni bajarishga yordam beradi. Bu ayniqsa sertifikatlangan material, dekorativ sirtlar yoki bir necha ishlab chiqarish bosqichidan o‘tadigan detallar bilan ishlashda foydali.
Avtomatlashtirish detallarni tashishdagi o‘zgaruvchanlikni kamaytirishga ham yordam beradi. Barqaror yuklash, bukish ketma-ketligi va asbob tanlash shikastlanishlar, yo‘nalish xatolari va sozlash bilan bog‘liq sifat muammolarini cheklashi mumkin. Shunga qaramay, avtomatlashtirilgan uskunalar nazorat zaruratini yo‘q qilmaydi. Ular nazorat eng ko‘p foyda keltiradigan nuqtani o‘zgartirib, e’tiborni takroriy qo‘lda tekshiruvlar o‘rniga birinchi detalni tasdiqlash, jarayonni tekshirish va istisnolarga qaratadi.
Xuddi shu sababga ko‘ra, zadirlarni olib tashlash va pardozlash avtomatlashtirish rejalariga tobora ko‘proq kiritilmoqda. Qutida qo‘lda pardozlashni kutayotgan kesilgan detal muddatlarni buzishi va ortiqcha tashishni keltirib chiqarishi mumkin. Zadirlarni olib tashlash, qirralarni yumaloqlash yoki sirtga ishlov berishni marshrutga integratsiya qilish yakuniy natijani oldindan aytib bo‘ladigan qiladi, ayniqsa bevosita bo‘yash, payvandlash yoki yig‘ishga yuboriladigan detallar uchun.
Kadrlar strategiyasi avtomatlashtirish qarorlarini belgilaydi
Ishchi kuchi yetishmasligi metallga ishlov berishda haqiqiy cheklovdir, biroq yechim shunchaki operatorlarni sexdan olib tashlash emas. Eng unumli zavodlar avtomatlashtirishdan takroriy tashish, og‘ir yuk ko‘tarish va dastgohlarga doimiy xizmat ko‘rsatishni kamaytirish uchun foydalanadi. Shunda malakali xodimlar sozlash, sifat nazorati, texnik xizmat, dasturlash, nosozliklarni bartaraf etish va uzluksiz takomillashtirish bilan shug‘ullanishi mumkin.
Bu o‘tish o‘qitishni talab qiladi. Avtomatlashtirilgan liniya topshiriqlarni tayyorlaydigan, signallarga javob beradigan, asboblarni boshqaradigan va nosozlikdan keyin ishlab chiqarishni tiklaydigan odamlar qanchalik ishonchli bo‘lsa, shunchalik ishonchli bo‘ladi. Uskuna tanlash o‘rnatish, operatorlarni o‘qitish, dasturlash bo‘yicha yordam, profilaktik xizmat, ehtiyot qismlarni rejalashtirish va javob berish muddatlarini qamrab oluvchi joriy etish rejasini o‘z ichiga olishi kerak.
Aynan shuning uchun yetkazib beruvchi bilan munosabatlar dastgoh xususiyatlari kabi muhimdir. Italian Machinery Association avtomatlashtirish loyihalarini kompleks ishlab chiqarish investitsiyalari sifatida ko‘rib chiqadi va premium toifadagi uskunalarni amaliy bilimlar, o‘rnatishda yordam va uzoq muddatli servis rejalashtirish bilan uyg‘unlashtiradi.
Avtomatlashtirish loyihasini qanday baholash kerak
Eng kuchli biznes asoslashlar o‘lchangan ishlab chiqarish ma’lumotlaridan boshlanadi. Dastgohlar yuklanishini, materialni tashishga sarflangan ish soatlarini, sozlash vaqtini, operatsiyalar orasidagi kutish vaqtini, qayta ishlashni, qo‘shimcha ish soatlarini, maydon cheklovlarini va yetkazib berish muddatlariga rioya qilinishini tahlil qiling. Bu ko‘rsatkichlar haqiqiy cheklov kesish quvvatimi, bukish quvvatimi, material mavjudligimi yoki jarayonlarni muvofiqlashtirishmi ekanini ko‘rsatadi.
So‘ngra maqsadli holatni bitta istisno buyurtma asosida emas, balki detallar guruhlari va kutilayotgan talab asosida belgilang. Barqaror, katta hajmdagi detallar uchun yechim yuzlab o‘zgaruvchan detal raqamlariga ega shartnoma asosidagi ishlab chiqarish uchun mo‘ljallangan yechimdan farq qiladi. Amaliy istisnolarni oldindan rejalashtiring: shikastlangan listlar, shoshilinch buyurtmalar, kichik partiyalar, texnik xizmat oynalari va qo‘lda qayta ishlash marshrutlari. Istisnolarni aniq qayta ishlaydigan tizimlar faqat ideal sharoitlar uchun mo‘ljallangan tizimlardan ishonchliroq.
Bosqichma-bosqich yondashuv ko‘pincha xavfni kamaytiradi. Bog‘langan saqlash va kesish yacheykasidan boshlang, ishonchli ma’lumotlar va material oqimini yo‘lga qo‘ying, so‘ngra hajmlar oqlaganda avtomatlashtirishni saralash, bukish, pardozlash yoki ichki logistikaga kengaytiring. To‘g‘ri ketma-ketlik pul oqimini himoya qiladi va bir vaqtning o‘zida yanada ilg‘or avtomatlashtirish uchun zarur bo‘lgan ichki operatsion intizomni shakllantiradi.
List metallni qayta ishlashdagi navbatdagi raqobat ustunligi operatsiyalar orasidagi har bir o‘tish qanchalik boshqariladigan bo‘lishiga bog‘liq bo‘ladi. Uskunalar, saqlash, dasturiy ta’minot va o‘qitilgan xodimlar yagona tizim sifatida ishlaganda, avtomatlashtirish qo‘shimcha murakkablik yaratmasdan quvvatni oshirishning ishonchli usuliga aylanadi.