


Shtamplash nazariyasi asoslari bo‘yicha qisqa kurs
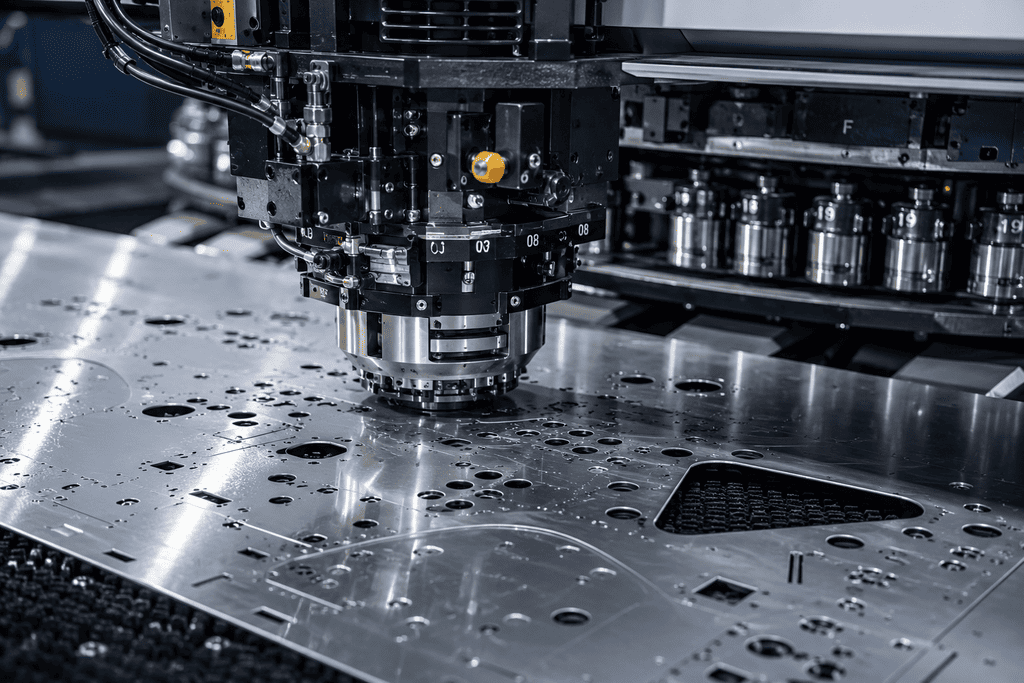
Asbobning xizmat muddatini uzaytirish uchun ba'zi oddiy qoidalarga rioya qilish kerak:
- Bilim va xavfsizlik: Operator uskunani yaxshi bilishi, shtamplash nazariyasi asoslari bo'yicha bilimlarga ega bo'lishi hamda ushbu uskunada bajarilgan avvalgi va joriy operatsiyalar haqida xabardor bo'lishi kerak. Ish paytida barcha xavfsizlik qoidalari va me'yorlariga tegishlicha rioya qilinishi shart;
- Oroliq masofa (zazor): Materialning qalinligi va uning fizik xususiyatlariga qarab zazorni to'g'ri tanlash;
- Asbobga texnik xizmat ko'rsatish: Asbobni o'z vaqtida charxlash va keyinchalik uni demagnitlash (magnitsizlantirish);
- Moylash: Asbobni muntazam ravishda moylab turish yoki qoplamali asboblardan foydalanish;
- Moslikni (sooslikni) teksirish: Adapterlar, puanson ushlab turgichlari hamda puanson va matritsaning soosligini vaqti-vaqti bilan tekshirib turish;
- Dasturlash: Dasturlashda shtamplash rejimlarini to'g'ri tanlash.
Dasturlashda muhim ma'lumotlar
Tashqi kesimlar va burchaklarni dasturlashda ularni qayta ishlash zonasi detal chetlaridan 2…3 mm chiqib turishi kerakligini hisobga olish lozim.
Agar biror-bir paz yoki teshikni bir zarba bilan qayta ishlab bo'lmasa, ketma-ket zarbalar berilganda asbob har doim o'zining katta yuzasi bilan ishlaydigan qilib dasturlanishi kerak. Bu konturni qayta ishlashga ham tegishlidir.
Ba'zi asbob ishlab chiqaruvchilari qayta ishlashni shunday dasturlashni tavsiya etadilarki, bunda asbobdan foydalanish koeffitsienti kamida 70% bo'lishi kerak. Agar biron bir holatga ko'ra ushbu shartlar bilan qayta ishlashni dasturlashning iloji bo'lmasa, u holda alohida yoki boshqa asbob bilan birgalikda kichikroq yuzaga ega asbobdan foydalanish kerak.
Eng kichik puanson hajmining material qalinligiga bog'liqligi
Material qalinligi muhim jihatdir, ayniqsa teshiklarning diametri yoki tomonlaridan biri ishlov berilayotgan metal varag'i qalinligiga yaqin bo'lsa.
- Asosiy qoida: Puanson diametri varaq qalinligidan kichik bo'lmasligi kerak.
- Istisnolar: Bu gidravlik teshish presslarida mumkin, chunki teshish tezligi sozlanadi.
- Yumshoq materiallar: Muayyan holatlarda teshik diametridan katta qalinlikdagi materialni teshish mumkin, masalan, alyuminiy yoki mis kabi yumshoq materiallarda teshish amalga oshirilganda. Biroq, bu holda asbobning xizmat muddati biroz kamroq bo'lishini hisobga olish kerak.
Optimal zazorni aniqlash
Puanson va matritsa o'rtasidagi zazor asboblarning xizmat muddatiga, shuningdek, ishlov beriladigan detalning aniqligi va silliqligiga sezilarli darajada ta'sir qiladi. Zazor materialning fizik xususiyatlari va qalinligidan kelib chiqqan holda aniqlanadi. Zazorni to'g'ri sozlash kerakli sifatli detallarni olish va asbobning optimal darajada eyilishini ta'minlaydi.
- Yetarsiz zazor ideal sifatli teshiklarni olish imkonini beradi, ammo asbobga tushadigan katta yuklama tufayli uning eyilishi maksimal darajada bo'ladi.
- Kattalashtirilgan zazor detallarda g'adir-budurliklar (g'uborlar) paydo bo'lishiga olib keladi va teshik chetlari nometall bo'lib qoladi.
Optimal zazorni aniqlash jadvali
Optimal zazor material va uning qalinligiga qarab aniqlanadi:
| Material | Material qalinligi | Minimum | Standart | Maksimum |
|---|---|---|---|---|
| Alyuminiy / Mis / Guruch (Mustahkamlik chegarasi: 20÷25 kg/mm²) | 2 mm gacha | 8% | 10% | 12% |
| 2 mm dan 4 mm gacha | 10% | 12% | 15% | |
| 4 mm dan ortiq | 12% | 15% | 20% | |
| Yumshoq po'lat (Mustahkamlik chegarasi: 30÷40 kg/mm²) | 2,5 mm gacha | 15% | 18% | 20% |
| 2,5 mm dan 5 mm gacha | 18% | 22% | 25% | |
| 5 mm dan ortiq | 20% | 25% | 30% | |
| Zanglamaydigan po'lat (Mustahkamlik chegarasi: 60÷80 kg/mm²) | 1,5 mm gacha | 15% | 20% | 22% |
| 1,5 mm dan 3 mm gacha | 18% | 22% | 25% | |
| 3 mm dan ortiq | 20% | 25% | 28% |
*Eslatma: Zazor qiymatlari ishlov beriladigan material qalinligining foizida ko'rsatilgan.
Puansolarni qoplash
Ishlash xususiyatlarini yaxshilash uchun puansonlar yuzasi maxsus himoya qatlami bilan qoplanishi mumkin. Bu asbobning eyilishga chidamliligi va moylanishini oshirishga imkon beradi. Qo'yilgan vazifalarga qarab, har bir asbob ishlab chiqaruvchisi qoplamaning bir nechta turlarini taklif etadi.
Asbobni charxlash
Professional charxlash teshish asboblarining uzoq va barqaror unumdorligini kafolatlaydi. Asbobni charxlash — bu operatorlar tomonidan silliqlash mashinalari va aksessuarlar yordamida amalga oshirilishi mumkin bo'lgan oson, tez va tejamkor jarayon. Uskunalar, jihozlar va ko'rsatmalarning keng assortimenti tufayli mijozning barcha ehtiyojlarini qondirish mumkin.
Charxlash bo'yicha tavsiyalar:
- O'z vaqtidalik: Material eyilishini minimal darajaga tushirish uchun eyilishning dastlabki belgilaridayoq (kesuvchi chetda radius 0,15 mm dan oshganda) charxlash tavsiya etiladi.
- Silliqlash usuli: Asbob ishlab chiqaruvchilari, qoida tariqasida, "sovuq kesish" deb bilinadigan borazonli silliqlashni yoki yumshoq silliqlashni tavsiya qiladilar.
- Doira parametrlari: Silliqlash uchun qattiqligi D dan J gacha va donadorligi 45 dan 60 gacha bo'lgan standart elektrokorund doirasidan foydalanish mumkin.
- Sovitish: Oz miqdordagi materialni olib tashlash kuchli sovitish yordamida amalga oshirilishi kerak. Ushbu qoidaga rioya qilmaslik mustahkamlikni yo'qotishga, mikro-yoriqlarga va asbobning sinishiga olib kelishi mumkin.
- Demagnitlash: Chiqindilarning otilib chiqishini oldini olish uchun silliqlashdan so'ng asboblarni demagnitlash shart.
- Uzunlikni kompensatsiya qilish: Qayta charxlash natijasida uzunlik kamayishini hisobga olgan holda puansonlarni sozlang.
- Katta qalinlik: Materialning katta qalinligi uchun og'ish burchagi kattalashtirilgan puansonlar va katta zazorli matritsalardan foydalaning.
Qiyali puansonlarni charxlash
Afzalliklari:
- Shovqin darajasini kamaytirish
- Shtamplash kuchini kamaytirish
- Metal chiqindilarini olib tashlashni yaxshilash
- Zarba yuklamasini kamaytirish
Muayyan shtamplash sharoitlari uchun mo'ljallangan bir nechta qiyalik turlari mavjud:
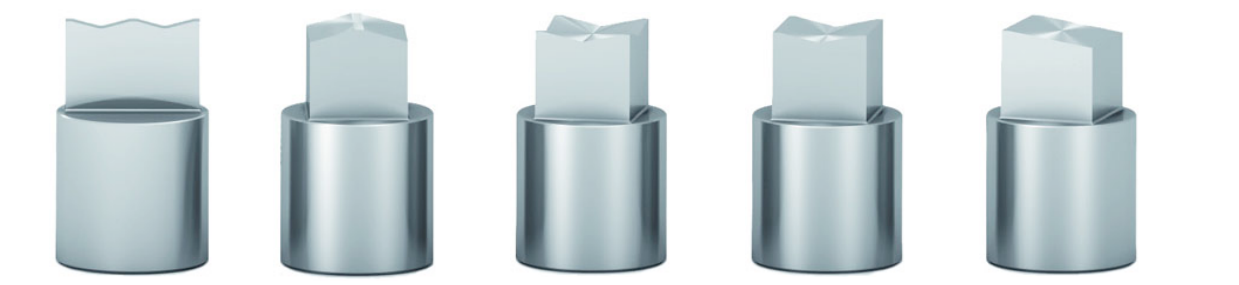
| asboblarni charxlash va katta qalinliklar uchun |
bir me'yordagi yuklama va katta qalinliklar uchun |
kichik qalinliklar uchun – katta shakllarni kesish |
kichik qalinliklar uchun – kichik shakllarni kesish |
kichik qalinliklar uchun – kichik shakllarni kesish |
Yuzaga kelishi mumkin bo'lgan muammolar va ularning yechimi
Asbobni ishlatish jarayonida nosozliklar yuzaga kelishi mumkin. Quyida tezkor diagnostika va nosozliklarni bartaraf etish uchun jadval keltirilgan:
| Muammo | Ehtimoliy sabab | Yechim |
|---|---|---|
| Haddan tashqari g'adir-budurliklar (g'uborlar) | • Puanson va matritsa o'rtasidagi zazor noto'g'ri • Asboblarning eyilishi • Asbob qismlarining siljishi |
• Matritsani almashtiring • Asboblarni charxlang yoki almashtiring • Asbob qismlarining soosligini tekshiring |
| Puanson yoki matritsaning sinishi | • Puanson va matritsa o'rtasidagi zazor noto'g'ri • Asboblarning eyilishi • Ushbu qalinlik uchun nomunosib puanson yoki noto'g'ri texnologiya |
• Matritsani almashtiring • Asboblarni charxlang yoki almashtiring • Asbobni almashtiring yoki texnologiyani o'zgartiring |
| Puanson ajralib chiqmaydi yoki qisilib qoladi | • Puanson va matritsa o'rtasidagi zazor noto'g'ri • Moylash yetarsizligi • Material o'ta qattiq |
• Matritsani almashtiring • Asbobni moylang yoki maxsus qoplamali puansonlardan foydalaning • Prujinalarni almashtiring |
| Asboblarning yuqori darajada eyilishi | • Puanson va matritsa o'rtasidagi zazor noto'g'ri • Qattiq yoki abraziy material • Asbob qismlarining siljishi • Noto'g'ri texnologiya • Asbobni noto'g'ri yoki o'z vaqtida charxlamaslik |
• Matritsani almashtiring • Maxsus qoplamali puansonlardan foydalaning • Asbob soosligini tekshiring • Texnologiyani o'zgartiring • Tekshiruv va TXKni tez-tez o'tkazib turing • O'z vaqtida charxlang |
| Metal chiqindilarining otilib chiqishi | • Puanson uzunligi yetarsizligi • O'ta yo'qqa varaqni teshish • Yog' ko'pligi sababli chiqindilarning yopishib qolishi • Charxlashdan keyin asbob demagnitlanmagan |
• Puanson uzunligini sozlang • Qiyali charxlangan puanson yoki maxsus matritsadan foydalaning • Moy uzatishni kamaytiring, ortiqchasini arting yoki suyuqroq moydan foydalaning • Charxlashdan keyin har doim asboblarni demagnitlang |
| Kesuvchi chetlarning uvalanib ketishi (uchishi) | • Puanson va matritsa o'rtasidagi zazor noto'g'ri • Asbob qismlarining siljishi • Chiqindilar otilib chiqishi va buning oqibatida ikki baravar qalinlikda teshish yuzaga kelishi • Noto'g me texnologiya • Charxlashning o'z vaqtida bajarilmagani |
• Matritsani almashtiring • Asbob soosligini tekshiring • Chiqindilar otilib chiqishiga qarshi usullardan foydalaning • Texnologiyani o'zgartiring • Asbobni o'z vaqtida charxlang |


