Miqyoslanadigan avtomatlashtirilgan materiallarga ishlov berish tizimlari
Lazer bir nechta daqiqa ichida bir joylashtirishni kesib bo'lishi mumkin, ammo varaqlar yuklagichni kutayotganda, detallar operatsiyalar orasida belgisiz yotganda yoki egish pressi operatori keyingi to'plamni qidirayotganda ishlab chiqarish baribir soatlab vaqt yo'qotadi. Materiallarga ishlov berishning avtomatlashtirilgan tizimlari xomashyo, yarim tayyor mahsulotlar va tayyor detallarning korxona bo'ylab harakatlanishini nazorat qilish orqali ushbu yo'qotishlarni bartaraf etadi. Sheet metal ishlab chiqaruvchilari uchun avtomatlashtirish o'z-o'zidan maqsad emas. Maqsad — saqlash joyidan kesish, egish, ishlov berish va jo'natishgacha bo'lgan barqaror oqimdir.
To'g'ri tanlangan tizim kesish va bukishga bevosita aloqasi bo'lmagan vaqtni qisqartiradi, material sifatini saqlaydi va ishlab chiqarish jamoalariga oldindan bashorat qilinadigan jadval beradi. Noto'g'ri tizim esa haqiqiy tirbandlikni hal qilmasdan, qo'shimcha murakkablik keltirib chiqarishi mumkin. Aynan shu farq har bir investitsiya qaroriga asos bo'lishi kerak.
Xuddi shu narsa keyingi bosqichlarga ham tegishli. Bukish bo'limiga to'liq bo'lmagan partiyalarda kelayotgan qismlar to'xtab-to'xtab ishlashga olib keladi. Aniqlanmagan qismlar sifat xavfini keltirib chiqaradi. Keyingi operatsiyadan juda uzoqda joylashgan paletalar operator vaqtini oladi va yuk ko'targichlar harakatini oshiradi. Bular kichik noqulayliklar emas — smena davomida ular uskunalardan foydalanish darajasini pasaytiradi va yetkazib berish natijalarini nazorat qilishni qiyinlashtiradi.
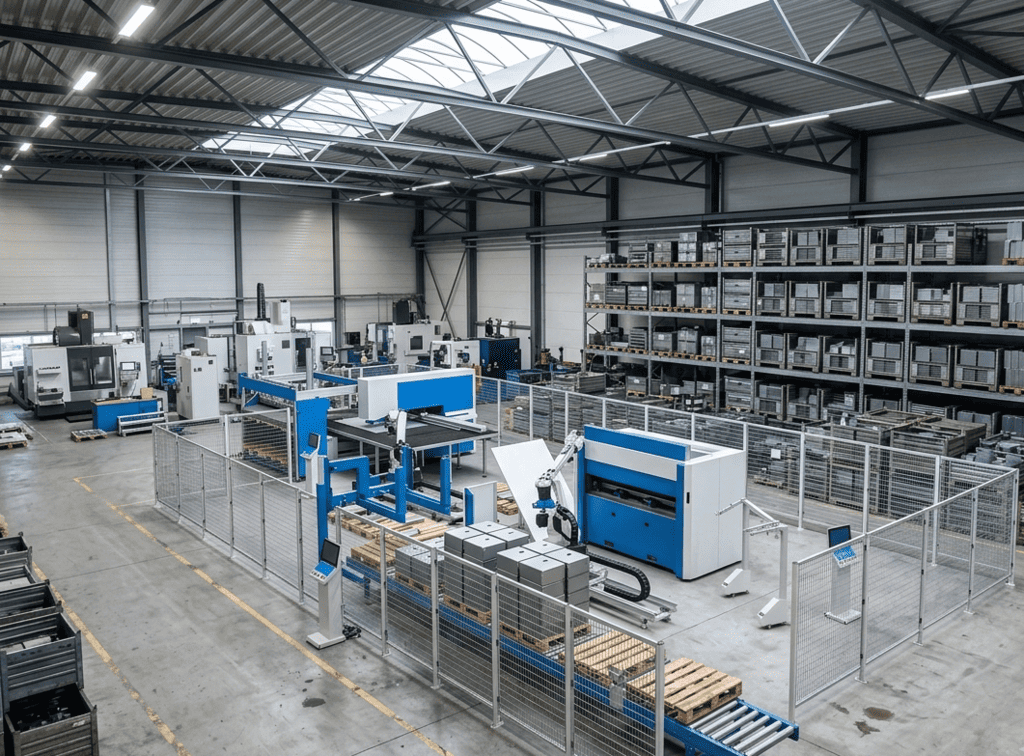
Avtomatlashtirilgan qayta ishlash ishlab chiqarish modelini o'zgartiradi. Yuklash va tushirish qurilmalari kesuvchi mashinalarni uzluksiz ta'minlab turadi. Minoralar va vertikal saqlash tizimlari kerakli materialni kerakli joyga joylashtiradi. Konveyerlar, shtabellovchilar, robot kameralar va qismlarni saralash yechimlari ishni takrorlanadigan mantiq asosida ko'chiradi. Ishlab chiqarish dasturiy ta'minoti materialning jismoniy harakatini joylashtirish (nesting), marshrutlash, inventar va buyurtma ustuvorliklariga bog'laydi.
Eng yaxshi natija shunchaki qo'lda bajariladigan ishlarning kamayishi emas. Bu — sex ichida rejalashtirilmagan qarorlarning kamayishidir.
Har qanday metallni qayta ishlash korxonasiga mos keladigan yagona konfiguratsiya mavjud emas. Standart o'lchamdagi listlarni katta hajmda qayta ishlaydigan korxonaning ehtiyojlari, materiallar tez-tez almashtiriladigan, o'lchamdan tashqari bo'shliqlar va qisqa ishlab chiqarish seriyalariga ega buyurtma ustaxonasinikidan farq qiladi. Tizim dizayni ishlab chiqarish tarkibiga mos kelishi kerak.
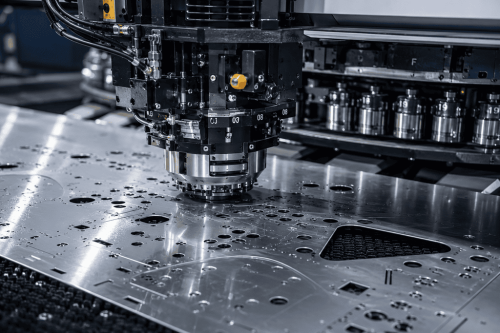
Avtomatik yuklash tizimlari ko'pincha lazer bilan kesish, shtamplash va kombinatsiyalangan shtamplash-lazer operatsiyalari uchun birinchi amaliy qadam hisoblanadi. Ular listlarni palet stansiyasidan, kasseta tizimidan yoki saqlash minorasidan to'g'ridan-to'g'ri mashinaga uzatishi mumkin. Tushirish tizimlari esa qo'llanilishiga qarab qayta ishlangan listlarni, skeletlarni yoki tayyor bo'shliqlarni olib tashlaydi.
Bir nechta material, qalinlik va markalar bilan ishlaydigan korxonalar uchun vertikal ombor sezilarli darajada katta foyda berishi mumkin. U zaxirani markazlashtiradi, listlarni shikastlanishdan himoya qiladi, xona maydonidan foydalanishni kamaytiradi va zaxirani ulangan ishlab chiqarish uskunalari uchun mavjud qiladi. To'g'ri integratsiya qilinganda, saqlash passiv tokcha o'rniga faol ishlab chiqarish resursiga aylanadi.
Muhim savol — sikl vaqti. Yuklash tizimi mashinani kutdirmaslik uchun materialni yetarlicha tez to'ldirib turishi kerak. Shuningdek, u ishlab chiqarishda ishlatiladigan list formatlari, og'irliklari, sirt holati va himoya plyonkalariga moslashishi lozim. Faqat standart uglerodli po'lat listlar uchun mo'ljallangan tizim nozik zanglamaydigan po'lat, alyuminiy yoki oldindan qoplangan material uchun mos kelmasligi mumkin.
List qayta ishlangandan so'ng, agar qismlar aralashib ketsa, shikastlansa yoki boshqarilmaydigan navbatda qolib ketsa, uning qiymati tezda yo'qolishi mumkin. Avtomatlashtirilgan tushirish va saralash tizimlari komponentlarni buyurtma, bukish dasturi, yig'ma qism yoki manzil bo'yicha ajrata oladi. Bu kuzatuvchanlikni yaxshilaydi va yuqori unumli kesish uskunalari atrofidagi qo'lda saralash yukini kamaytiradi.
Har bir korxonaga to'liq avtomatlashtirilgan saralash kerak emas. Kamroq xilma-xillikka ega muhitlarda belgilangan paletalarga avtomatik tushirish yetarli bo'lishi mumkin. Biroq bir nechta buyurtma bo'yicha ko'plab kichik qismlarni ishlab chiqaradigan ishlab chiqaruvchilar uchun saralash va bufferlash ishchi kuchiga bog'liqlik va ishlab chiqarish xatolarining jiddiy manbaini bartaraf qilishi mumkin.
Buffer sig'imi ham muhim ahamiyatga ega. Agar qismlar kesishdan bufferga avtomatik ravishda o'tsa-yu, bukish bo'limi sozlash almashinuvi paytida ularni qabul qila olmasa, tizimga aniq belgilangan saqlash strategiyasi kerak bo'ladi. Avtomatlashtirish oddiy o'zgarishlarni yutishi kerak, bir jarayondan ikkinchisiga tirbandlikni o'tkazmasligi kerak.
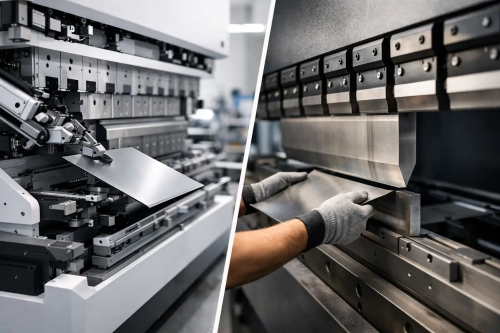
Avtomatlashtirilgan bukish kameralari bukuvchi presslarni yoki panel bukuvchi mashinalarni robotlar, asbob boshqaruvi, palet bilan ishlash va qism oqimini nazorat qilish bilan birlashtiradi. Ular ayniqsa qism oilalari takrorlanadigan, hajmlar nazoratsiz ishlashni oqlaydigan yoki malakali bukish ishchi kuchini topish qiyin bo'lgan joylarda qimmatlidir.
Murosaga kelish moslashuvchanlikka bog'liq. Robotlashtirilgan kamera mos qismlar uchun juda unumli bo'lishi mumkin, lekin unga aniq belgilangan tutqich kirishi, qism geometriyasi, uyum talablari va dastur barqarorligi kerak. Juda o'zgaruvchan qismlar, tez-tez muhandislik o'zgarishlari yoki notekis kiruvchi bo'shliqlar boshqa avtomatlashtirish darajasini talab qilishi mumkin.
Jarayonlar orasidagi uzatish ham xuddi shunday e'tiborga loyiqdir. Zavod faqat alohida mashinalarda yuklagichlar bo'lgani uchun avtomatlashtirilgan bo'lib qolmaydi. Kesish, o'tkir qirralarni olib tashlash, bukish va yig'ish o'rtasidagi bog'lanish liniya haqiqatan ham oqib turishini belgilaydi. Ba'zi zavodlarda bu bog'lanish jismoniy — konveyerlar yoki avtomatik boshqariladigan transport vositalari orqali. Boshqalarida esa u belgilangan paletalar, raqamli ish ko'rsatmalari va dasturiy ta'minot tomonidan boshqariladigan marshrutlash orqali tashkil etiladi. Ikkala yondashuv ham talab qilinadigan hajm va jarayon intizomiga mos kelganda ishlashi mumkin.
Kapital uskunalarga oid qarorlar ko'pincha mashina spetsifikatsiyasidan boshlanadi. Avtomatlashtirish loyihalari uchun esa ular ishlab chiqarish tadqiqotidan boshlanishi kerak. Maqsad — ish qayerda kutayotganini, nima uchun kutayotganini va o'tkazuvchanlik yaxshilanishi uchun qaysi shart o'zgarishi kerakligini aniqlashdir.
Foydali tahlil to'rt sohani ko'rib chiqishi kerak:
- Smenalar bo'yicha yuklash, tushirish, sozlash va bo'sh turish vaqtini o'z ichiga olgan mashinalardan foydalanish.
- List o'lchamlari, qalinlik diapazoni, bezaklar, zaxira aylanmasi va talab o'zgaruvchanligini o'z ichiga olgan material profili.
- Partiya hajmlari, marshrutlash murakkabligi, saralash ehtiyojlari va keyingi bosqich quvvatini o'z ichiga olgan qism oqimi.
- Operator mavjudligi, yuk ko'targich harakati, o'qitish, texnik xizmat va tiklash tartib-qoidalarini o'z ichiga olgan ishchi kuchi va xizmat ko'rsatish ehtiyojlari.
Ushbu omillar mos avtomatlashtirish darajasini belgilaydi. Alohida lazer yuklagich tungi smena quvvati bo'yicha aniq muammoni hal qilishi mumkin. Material almashinuvi tez-tez sodir bo'ladigan va xona maydoni cheklangan joylarda ulangan minora, lazer va tushirish stansiyasi yaxshiroq investitsiya bo'lishi mumkin. Bir nechta mashina umumiy zaxiradan foydalanadigan va buyurtma hajmi integratsiyalashgan oqimni qo'llab-quvvatlaydigan joyda kengroq avtomatlashtirilgan liniya oqlanishi mumkin.
Investitsiya asoslashi realistik ishlash farazlarini ham o'z ichiga olishi kerak. Nazoratsiz ishlash faqat material mavjud bo'lganda, dasturlar ishga tushirilganda, sarflanadigan materiallar boshqarilganda, qismlarni xavfsiz tushirish mumkin bo'lganda va nosozlik yuz berganda yordam mavjud bo'lganda qadrlidir. Avtomatlashtirish takrorlanuvchanlikni oshiradi, lekin shu bilan birga intizomli jarayon nazoratini talab qiladi.
Jismoniy uskuna materialni ko'chiradi. Dasturiy ta'minot nima ko'chirilishi kerakligini, u qayerga borishi kerakligini va u qachon mavjud bo'lishi kerakligini belgilaydi. Ushbu boshqaruv qatlamisiz zavod harakatni avtomatlashtirishi mumkin, lekin bo'lingan rejalashtirishni saqlab qolishi mumkin.
Ishlab chiqarishni boshqarish va joylashtirish dasturiy ta'minoti buyurtmalarni material zaxirasiga bog'lashi, mos zaxirani tanlashi, ishni samarali guruhlashi va ustuvorliklarni mashinalar va saqlash tizimlariga yetkazishi mumkin. Bu qo'lda ma'lumot kiritishni kamaytiradi va butun jarayon bo'ylab shaffoflikni oshiradi. Shuningdek, bu zavod materialdan samarali foydalanayotganini, rejalashtirilgan muddatlarga rioya qilayotganini va ishni to'g'ri ketma-ketlikda chiqarayotganini baholashni osonlashtiradi.
Listli metall ishlab chiqarish uchun integratsiya amaliy darajada baholanishi kerak. Dasturiy ta'minot materialni turi, qalinligi va joylashuvi bo'yicha aniqlay oladimi? U noto'g'ri listning yuklanishini oldini olishi mumkinmi? U bajarilgan miqdorlar va istisnolarni yetkazishi mumkinmi? Rejalashtiruvchilar har bir ishlab chiqarish bosqichida nima kutayotganini ko'ra oladimi? Ushbu funksiyalar bevosita operatsion qiymatga ega, chunki ular ham operatorlar, ham nazoratchilar uchun noaniqlikni kamaytiradi.
Uskunani o'rnatish avtomatlashtirish loyihasining faqat bir qismidir. Mexanik interfeyslar, elektr talablari, xavfsizlik tizimlari, material identifikatsiyasi, dasturiy ta'minot aloqasi, operator ish jarayonlari va texnik xizmat ko'rsatish majburiyatlarining barchasi ishlab chiqarish to'liq quvvatga chiqishidan oldin belgilanishi kerak.
Shuning uchun yechim yetkazib beruvchisi uskuna tanlovi kabi muhim ahamiyatga ega. Yuqori toifali mashinalar, avtomatlashtirilgan saqlash, robototexnika va dasturiy ta'minotni o'z ichiga olgan loyiha muvofiqlashtirilgan o'rnatish, ishga tushirish, o'qitish va keyingi xizmat ko'rsatishni talab qiladi. Ishlab chiqarish jamoasiga oddiy ishlash, material istisnolari, avariya holatlarini bartaraf etish va muntazam texnik xizmat ko'rsatish uchun aniq tartib-qoidalar kerak. Rahbariyatga tizim kutilgan foydani berayotganini ko'rsatadigan ishlash ko'rsatkichlari kerak.
Italian Machinery Association (Italiya mashinasozlar assotsiatsiyasi) bunday loyihalarga mashina texnologiyasi, ombor avtomatlashtirish, dasturiy ta'minot, o'rnatish va texnik yordamni birlashtiruvchi bog'langan ishlab chiqarish tizimlari sifatida yondashadi. Amaliy qiymat bir-biri bilan bog'liq bo'lmagan uskunalar to'plamida emas, balki mijozning haqiqiy oqimi atrofida ishlab chiqilgan yechimda mavjud.
Bosqichma-bosqich yondashuv eng oqilona tijorat va texnik qaror bo'lishi mumkin. Ishlab chiqaruvchi avval lazer yuklash va tushirishni avtomatlashtirishi, so'ngra material saqlashni qo'shishi, keyin esa talab o'sishi bilan keyingi saralash yoki bukish avtomatlashtirishni ulashi mumkin. Bu xavfni nazorat qilib, yuqori quvvatga yo'lni saqlab qoladi.
Asosiysi — kelajakdagi joylashuvni hisobga olgan holda birinchi bosqichni rejalashtirish. Kengaytirish uchun joy qoldiring, mos boshqaruv arxitekturasini tanlang va kengaytirib bo'lmaydigan material oqimini yaratishdan saqlaning. Eng arzon alohida variantni sotib olish, agar u keyingi yangilanishga to'sqinlik qilsa, qimmatga tushishi mumkin.
Yaxshi ishlab chiqilgan qayta ishlash tizimi zavodni o'rnatish kunidagina emas, balki eng band kunida ham boshqarishni osonlashtirishi kerak. Material har bir mashinaga to'g'ri holatda, to'g'ri vaqtda, to'g'ri raqamli ko'rsatma bilan yetib kelganda, ishlab chiqarish jamoalari chiqarish hajmi, sifat va yetkazib berish majburiyatlariga e'tibor qarata oladi.
Material oqimi listli metall ishlab chiqarishni qayerda cheklaydi
Ko'plab ishlab chiqarish korxonalarida birinchi cheklov mashina quvvati emas, balki materialning mavjudligi hisoblanadi. Yuqori unumdorlikka ega tolali lazer, agar operator har bir listni qo'lda yuklashi, skeletlarni olib tashlashi, qismlarni saralashi va keyingi dastur boshlanishidan oldin navbatdagi material markasini topishi kerak bo'lsa, kutilgan natijani bera olmaydi.Xuddi shu narsa keyingi bosqichlarga ham tegishli. Bukish bo'limiga to'liq bo'lmagan partiyalarda kelayotgan qismlar to'xtab-to'xtab ishlashga olib keladi. Aniqlanmagan qismlar sifat xavfini keltirib chiqaradi. Keyingi operatsiyadan juda uzoqda joylashgan paletalar operator vaqtini oladi va yuk ko'targichlar harakatini oshiradi. Bular kichik noqulayliklar emas — smena davomida ular uskunalardan foydalanish darajasini pasaytiradi va yetkazib berish natijalarini nazorat qilishni qiyinlashtiradi.
Avtomatlashtirilgan qayta ishlash ishlab chiqarish modelini o'zgartiradi. Yuklash va tushirish qurilmalari kesuvchi mashinalarni uzluksiz ta'minlab turadi. Minoralar va vertikal saqlash tizimlari kerakli materialni kerakli joyga joylashtiradi. Konveyerlar, shtabellovchilar, robot kameralar va qismlarni saralash yechimlari ishni takrorlanadigan mantiq asosida ko'chiradi. Ishlab chiqarish dasturiy ta'minoti materialning jismoniy harakatini joylashtirish (nesting), marshrutlash, inventar va buyurtma ustuvorliklariga bog'laydi.
Eng yaxshi natija shunchaki qo'lda bajariladigan ishlarning kamayishi emas. Bu — sex ichida rejalashtirilmagan qarorlarning kamayishidir.
Ishlab chiqarish bosqichlariga qarab avtomatlashtirilgan material qayta ishlash tizimlari
Har qanday metallni qayta ishlash korxonasiga mos keladigan yagona konfiguratsiya mavjud emas. Standart o'lchamdagi listlarni katta hajmda qayta ishlaydigan korxonaning ehtiyojlari, materiallar tez-tez almashtiriladigan, o'lchamdan tashqari bo'shliqlar va qisqa ishlab chiqarish seriyalariga ega buyurtma ustaxonasinikidan farq qiladi. Tizim dizayni ishlab chiqarish tarkibiga mos kelishi kerak.
Xom ashyoni saqlash va mashinalarni ta'minlash
Avtomatik yuklash tizimlari ko'pincha lazer bilan kesish, shtamplash va kombinatsiyalangan shtamplash-lazer operatsiyalari uchun birinchi amaliy qadam hisoblanadi. Ular listlarni palet stansiyasidan, kasseta tizimidan yoki saqlash minorasidan to'g'ridan-to'g'ri mashinaga uzatishi mumkin. Tushirish tizimlari esa qo'llanilishiga qarab qayta ishlangan listlarni, skeletlarni yoki tayyor bo'shliqlarni olib tashlaydi.Bir nechta material, qalinlik va markalar bilan ishlaydigan korxonalar uchun vertikal ombor sezilarli darajada katta foyda berishi mumkin. U zaxirani markazlashtiradi, listlarni shikastlanishdan himoya qiladi, xona maydonidan foydalanishni kamaytiradi va zaxirani ulangan ishlab chiqarish uskunalari uchun mavjud qiladi. To'g'ri integratsiya qilinganda, saqlash passiv tokcha o'rniga faol ishlab chiqarish resursiga aylanadi.
Muhim savol — sikl vaqti. Yuklash tizimi mashinani kutdirmaslik uchun materialni yetarlicha tez to'ldirib turishi kerak. Shuningdek, u ishlab chiqarishda ishlatiladigan list formatlari, og'irliklari, sirt holati va himoya plyonkalariga moslashishi lozim. Faqat standart uglerodli po'lat listlar uchun mo'ljallangan tizim nozik zanglamaydigan po'lat, alyuminiy yoki oldindan qoplangan material uchun mos kelmasligi mumkin.
Qismlarni olib tashlash, saralash va bufferlash
List qayta ishlangandan so'ng, agar qismlar aralashib ketsa, shikastlansa yoki boshqarilmaydigan navbatda qolib ketsa, uning qiymati tezda yo'qolishi mumkin. Avtomatlashtirilgan tushirish va saralash tizimlari komponentlarni buyurtma, bukish dasturi, yig'ma qism yoki manzil bo'yicha ajrata oladi. Bu kuzatuvchanlikni yaxshilaydi va yuqori unumli kesish uskunalari atrofidagi qo'lda saralash yukini kamaytiradi.Har bir korxonaga to'liq avtomatlashtirilgan saralash kerak emas. Kamroq xilma-xillikka ega muhitlarda belgilangan paletalarga avtomatik tushirish yetarli bo'lishi mumkin. Biroq bir nechta buyurtma bo'yicha ko'plab kichik qismlarni ishlab chiqaradigan ishlab chiqaruvchilar uchun saralash va bufferlash ishchi kuchiga bog'liqlik va ishlab chiqarish xatolarining jiddiy manbaini bartaraf qilishi mumkin.
Buffer sig'imi ham muhim ahamiyatga ega. Agar qismlar kesishdan bufferga avtomatik ravishda o'tsa-yu, bukish bo'limi sozlash almashinuvi paytida ularni qabul qila olmasa, tizimga aniq belgilangan saqlash strategiyasi kerak bo'ladi. Avtomatlashtirish oddiy o'zgarishlarni yutishi kerak, bir jarayondan ikkinchisiga tirbandlikni o'tkazmasligi kerak.
Bukish, robototexnika va jarayonlar orasidagi uzatish
Avtomatlashtirilgan bukish kameralari bukuvchi presslarni yoki panel bukuvchi mashinalarni robotlar, asbob boshqaruvi, palet bilan ishlash va qism oqimini nazorat qilish bilan birlashtiradi. Ular ayniqsa qism oilalari takrorlanadigan, hajmlar nazoratsiz ishlashni oqlaydigan yoki malakali bukish ishchi kuchini topish qiyin bo'lgan joylarda qimmatlidir.Murosaga kelish moslashuvchanlikka bog'liq. Robotlashtirilgan kamera mos qismlar uchun juda unumli bo'lishi mumkin, lekin unga aniq belgilangan tutqich kirishi, qism geometriyasi, uyum talablari va dastur barqarorligi kerak. Juda o'zgaruvchan qismlar, tez-tez muhandislik o'zgarishlari yoki notekis kiruvchi bo'shliqlar boshqa avtomatlashtirish darajasini talab qilishi mumkin.
Jarayonlar orasidagi uzatish ham xuddi shunday e'tiborga loyiqdir. Zavod faqat alohida mashinalarda yuklagichlar bo'lgani uchun avtomatlashtirilgan bo'lib qolmaydi. Kesish, o'tkir qirralarni olib tashlash, bukish va yig'ish o'rtasidagi bog'lanish liniya haqiqatan ham oqib turishini belgilaydi. Ba'zi zavodlarda bu bog'lanish jismoniy — konveyerlar yoki avtomatik boshqariladigan transport vositalari orqali. Boshqalarida esa u belgilangan paletalar, raqamli ish ko'rsatmalari va dasturiy ta'minot tomonidan boshqariladigan marshrutlash orqali tashkil etiladi. Ikkala yondashuv ham talab qilinadigan hajm va jarayon intizomiga mos kelganda ishlashi mumkin.
Uskunadan emas, tirbandlikdan boshlang
Kapital uskunalarga oid qarorlar ko'pincha mashina spetsifikatsiyasidan boshlanadi. Avtomatlashtirish loyihalari uchun esa ular ishlab chiqarish tadqiqotidan boshlanishi kerak. Maqsad — ish qayerda kutayotganini, nima uchun kutayotganini va o'tkazuvchanlik yaxshilanishi uchun qaysi shart o'zgarishi kerakligini aniqlashdir.Foydali tahlil to'rt sohani ko'rib chiqishi kerak:
- Smenalar bo'yicha yuklash, tushirish, sozlash va bo'sh turish vaqtini o'z ichiga olgan mashinalardan foydalanish.
- List o'lchamlari, qalinlik diapazoni, bezaklar, zaxira aylanmasi va talab o'zgaruvchanligini o'z ichiga olgan material profili.
- Partiya hajmlari, marshrutlash murakkabligi, saralash ehtiyojlari va keyingi bosqich quvvatini o'z ichiga olgan qism oqimi.
- Operator mavjudligi, yuk ko'targich harakati, o'qitish, texnik xizmat va tiklash tartib-qoidalarini o'z ichiga olgan ishchi kuchi va xizmat ko'rsatish ehtiyojlari.
Ushbu omillar mos avtomatlashtirish darajasini belgilaydi. Alohida lazer yuklagich tungi smena quvvati bo'yicha aniq muammoni hal qilishi mumkin. Material almashinuvi tez-tez sodir bo'ladigan va xona maydoni cheklangan joylarda ulangan minora, lazer va tushirish stansiyasi yaxshiroq investitsiya bo'lishi mumkin. Bir nechta mashina umumiy zaxiradan foydalanadigan va buyurtma hajmi integratsiyalashgan oqimni qo'llab-quvvatlaydigan joyda kengroq avtomatlashtirilgan liniya oqlanishi mumkin.
Investitsiya asoslashi realistik ishlash farazlarini ham o'z ichiga olishi kerak. Nazoratsiz ishlash faqat material mavjud bo'lganda, dasturlar ishga tushirilganda, sarflanadigan materiallar boshqarilganda, qismlarni xavfsiz tushirish mumkin bo'lganda va nosozlik yuz berganda yordam mavjud bo'lganda qadrlidir. Avtomatlashtirish takrorlanuvchanlikni oshiradi, lekin shu bilan birga intizomli jarayon nazoratini talab qiladi.
Dasturiy ta'minot — bu boshqaruv qatlami
Jismoniy uskuna materialni ko'chiradi. Dasturiy ta'minot nima ko'chirilishi kerakligini, u qayerga borishi kerakligini va u qachon mavjud bo'lishi kerakligini belgilaydi. Ushbu boshqaruv qatlamisiz zavod harakatni avtomatlashtirishi mumkin, lekin bo'lingan rejalashtirishni saqlab qolishi mumkin.Ishlab chiqarishni boshqarish va joylashtirish dasturiy ta'minoti buyurtmalarni material zaxirasiga bog'lashi, mos zaxirani tanlashi, ishni samarali guruhlashi va ustuvorliklarni mashinalar va saqlash tizimlariga yetkazishi mumkin. Bu qo'lda ma'lumot kiritishni kamaytiradi va butun jarayon bo'ylab shaffoflikni oshiradi. Shuningdek, bu zavod materialdan samarali foydalanayotganini, rejalashtirilgan muddatlarga rioya qilayotganini va ishni to'g'ri ketma-ketlikda chiqarayotganini baholashni osonlashtiradi.
Listli metall ishlab chiqarish uchun integratsiya amaliy darajada baholanishi kerak. Dasturiy ta'minot materialni turi, qalinligi va joylashuvi bo'yicha aniqlay oladimi? U noto'g'ri listning yuklanishini oldini olishi mumkinmi? U bajarilgan miqdorlar va istisnolarni yetkazishi mumkinmi? Rejalashtiruvchilar har bir ishlab chiqarish bosqichida nima kutayotganini ko'ra oladimi? Ushbu funksiyalar bevosita operatsion qiymatga ega, chunki ular ham operatorlar, ham nazoratchilar uchun noaniqlikni kamaytiradi.
Integratsiya va yordam natijani belgilaydi
Uskunani o'rnatish avtomatlashtirish loyihasining faqat bir qismidir. Mexanik interfeyslar, elektr talablari, xavfsizlik tizimlari, material identifikatsiyasi, dasturiy ta'minot aloqasi, operator ish jarayonlari va texnik xizmat ko'rsatish majburiyatlarining barchasi ishlab chiqarish to'liq quvvatga chiqishidan oldin belgilanishi kerak.Shuning uchun yechim yetkazib beruvchisi uskuna tanlovi kabi muhim ahamiyatga ega. Yuqori toifali mashinalar, avtomatlashtirilgan saqlash, robototexnika va dasturiy ta'minotni o'z ichiga olgan loyiha muvofiqlashtirilgan o'rnatish, ishga tushirish, o'qitish va keyingi xizmat ko'rsatishni talab qiladi. Ishlab chiqarish jamoasiga oddiy ishlash, material istisnolari, avariya holatlarini bartaraf etish va muntazam texnik xizmat ko'rsatish uchun aniq tartib-qoidalar kerak. Rahbariyatga tizim kutilgan foydani berayotganini ko'rsatadigan ishlash ko'rsatkichlari kerak.
Italian Machinery Association (Italiya mashinasozlar assotsiatsiyasi) bunday loyihalarga mashina texnologiyasi, ombor avtomatlashtirish, dasturiy ta'minot, o'rnatish va texnik yordamni birlashtiruvchi bog'langan ishlab chiqarish tizimlari sifatida yondashadi. Amaliy qiymat bir-biri bilan bog'liq bo'lmagan uskunalar to'plamida emas, balki mijozning haqiqiy oqimi atrofida ishlab chiqilgan yechimda mavjud.
Zarur bo'lganda avtomatlashtirishni bosqichma-bosqich quring
Bosqichma-bosqich yondashuv eng oqilona tijorat va texnik qaror bo'lishi mumkin. Ishlab chiqaruvchi avval lazer yuklash va tushirishni avtomatlashtirishi, so'ngra material saqlashni qo'shishi, keyin esa talab o'sishi bilan keyingi saralash yoki bukish avtomatlashtirishni ulashi mumkin. Bu xavfni nazorat qilib, yuqori quvvatga yo'lni saqlab qoladi.Asosiysi — kelajakdagi joylashuvni hisobga olgan holda birinchi bosqichni rejalashtirish. Kengaytirish uchun joy qoldiring, mos boshqaruv arxitekturasini tanlang va kengaytirib bo'lmaydigan material oqimini yaratishdan saqlaning. Eng arzon alohida variantni sotib olish, agar u keyingi yangilanishga to'sqinlik qilsa, qimmatga tushishi mumkin.
Yaxshi ishlab chiqilgan qayta ishlash tizimi zavodni o'rnatish kunidagina emas, balki eng band kunida ham boshqarishni osonlashtirishi kerak. Material har bir mashinaga to'g'ri holatda, to'g'ri vaqtda, to'g'ri raqamli ko'rsatma bilan yetib kelganda, ishlab chiqarish jamoalari chiqarish hajmi, sifat va yetkazib berish majburiyatlariga e'tibor qarata oladi.